


 简体中文


Hvordan vådskrubber løser kokstørrende højtemperatur røggas Støvforureningsproblem
HJEM / NYHEDER / Industri nyheder / Hvordan vådskrubber løser kokstørrende højtemperatur røggas Støvforureningsproblem
 Af Admin
Koksproduktion repræsenterer en kritisk proces i moderne industrielle operationer, der omdanner råkul til højkvalitetskoks, der anvendes på tværs af stålfremstilling og andre tunge industrier. Kokstørringsstadiet udgør imidlertid en betydelig miljømæssig og driftsmæssig udfordring: Generering af højtemperaturrøggasser fyldt med fine partikler og kemiske forurenende stoffer.
Under kokstørringsprocessen kan temperaturerne overstige 200 grader Celsius, og udstødningsstrømmene bærer betydelige mængder af støvpartikler, svovlforbindelser og flygtige organiske forbindelser. Uden korrekt behandling skaber disse emissioner adskillige problemer: manglende overholdelse af lovgivning, korrosion af udstyr, sundhedsrisici for arbejdere og miljøforurening. Traditionelle tørfiltreringsmetoder viser sig ofte at være utilstrækkelige til at håndtere mængden og kompleksiteten af forurenende stoffer i kokstørrende udstødning.
Det er her moderne våd scrubber teknologi fremstår som industristandardløsningen, der tilbyder samtidig støvfjernelse, gaskøling og kemisk absorption i et enkelt integreret system.
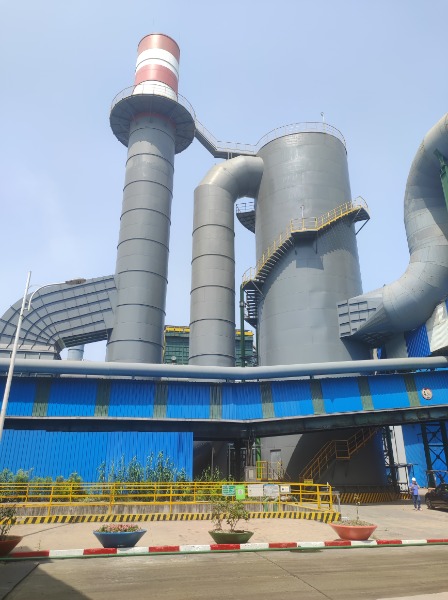
A våd scrubber fungerer gennem direkte kontakt mellem forurenede gasstrømme og flydende sprøjtemedier, typisk vand eller kemiske opløsninger. I kokstørringsapplikationer opfanger skrubberen partikler gennem stød- og opfangningsmekanismer, mens den samtidig afkøler røggassen og absorberer gasformige forurenende stoffer.
Processen foregår i forskellige trin: varm røggas kommer ind i skrubberkammeret, hvor sprøjtedyser forstøver væsken til fine dråber. Disse dråber kolliderer med støvpartikler og fanger dem effektivt gennem vedhæftning. Væske-partikelblandingen bevæger sig derefter til et separationskammer, hvor tyngdekraften og afdugningselementer fjerner medførte dråber, før ren gas forlader systemet.
Samtidig afkøling af højtemperaturgasser, hvilket reducerer termisk stress på nedstrøms udstyr
Forbedret opsamlingseffektivitet for fine partikler, der trænger ind i tørre filtre
Integreret kemisk absorptionsevne for svovldioxid og andre sure gasser
Reduceret affaldsgenerering sammenlignet med bortskaffelse af posefilter
Kontinuerlig drift uden nedetid for filterudskiftning
Naturlig befugtning af udstødningsstrømmen, forbedrer sigtbarheden og reducerer støvgenvinding
En omfattende vådskrubberinstallation til kokstørring omfatter flere kritiske komponenter, der arbejder i integreret harmoni:
| Komponent | Funktion | Kritiske specifikationer |
|---|---|---|
| Gasindløbskanal | Kanalerer varmt udstødning fra tørretromlen | Varmebestandigt stål, opretholder gashastigheden |
| Sprøjtekammer | Primær kontaktzone for gas-væske interaktion | Flere dysearrays, opholdstid 5-10 sekunder |
| Afdugningsafsnit | Fjerner medførte væskedråber | Chevron eller mesh pude design, trykfald overvåget |
| Sump og Cirkulationssystem | Opbevarer og recirkulerer skrubbevæske | Kontinuerlig aftapning til fjernelse af faste stoffer, tilførsel af makeupvand |
| Induceret trækventilator | Overvinder systemtrykfald | Frekvensomformer til flowstyring |
Diagrammet ovenfor illustrerer den komplette driftscyklus for et kokstørrende vådskrubbersystem, fra forurenet udstødningsindtag til ren gasudledning og faststofhåndtering.
Moderne våd scrubber systemer opnår enestående opsamlingseffektivitet på tværs af hele spektret af partikelstørrelser, man støder på i kokstørringsoperationer:
Samlet støvreduktion: 95-99 % af indsugningspartikler opfanget
Finpartikelindfangning (0,5-5 mikron): 85-95 % effektivitet gennem stødmekanismer
Fjernelse af grove partikler (over 10 mikron): Større end 99 % fangsthastighed
Udløbsstøvkoncentration: Typisk 20-50 mg/kubikmeter, et godt stykke under regulative grænser
Vedligeholdelse af opsamlingseffektivitet under transiente høje temperaturforhold
Ud over fysisk støvfjernelse integrerer vådskrubbere kemiske absorptionsevner, der er afgørende for omfattende emissionskontrol:
| Forurenende stof | Typisk indløbskoncentration | Fjernelse Efficiency | Udgangsniveau |
|---|---|---|---|
| Svovldioxid | 200-400 ppm | 90-98 % | 5-40 ppm |
| Hydrogensulfid | 10-50 ppm | 85-95 % | 1-8 ppm |
| Ammoniak | 50-150 ppm | 75-85 % | 10-40 ppm |
| Flygtige organiske forbindelser | 100-300 ppm | 50-75 % | 25-150 ppm |
De høje indløbstemperaturer, der er typiske for kokstørrende udstødning (150-250 grader Celsius) nødvendiggør specialiserede designtilgange. Direkte vandspray ville skabe overdreven fordampningsafkøling og dampgenerering, hvilket potentielt ville overvælde afdugning af udstyr. Professionelle installationer anvender trinvise kølestrategier:
Indirekte varmeudveksling i indløbskanalerne til forafkøling af gas før skrubberindgang
Kontrollerede sprøjtevandsinjektionshastigheder, der matcher den fordampende kølekapacitet
Dampkondensgenvindingssystemer for at minimere vandforbrug og spildvarme
Mætningstemperaturstyring for at forhindre dannelse af kondens i nedstrøms kanaler
Kombinationen af høje temperaturer, sure gaskomponenter og mekanisk slid kræver omhyggelig materialevalg i hele systemet. Industriel rustfri stålkonstruktion, beskyttende gummibeklædninger i sprøjtekamre og kemikalieresistente belægninger på strukturelle elementer forhindrer for tidlig nedbrydning og opretholder driftssikkerheden over længere levetid.
Kontinuerlig drift kræver omfattende vandforvaltningsprotokoller. Aflejrede faste stoffer skal kontinuerligt fjernes gennem dedikerede underløbssystemer, mens makeupvandets kemiske sammensætning kræver overvågning for at forhindre kalkdannelse i sprøjtedyser og varmeveksleroverflader. Typiske installationer inkorporerer automatiske pH-kontrolsystemer, der bruger kalkopslæmning eller kaustisk soda for at optimere absorptionseffektiviteten og beskytte udstyr mod korrosion.
Systemventilatorstørrelsen afhænger i høj grad af nøjagtig trykfaldsberegning på tværs af alle komponenter. Typiske driftstrykfald varierer fra 40 til 80 millimeter vandsøjle, hvilket kræver korrekt dimensionerede ventilatorer med variabel frekvensdrev med backupkapacitet til nødsituationer. Afdugningssektionsdesign påvirker den overordnede systemmodstand betydeligt, hvilket nødvendiggør omhyggeligt valg mellem chevronpude, mesh og andre afdugningsteknologier.
Succesfuld integration med vådskrubber kræver omhyggelig koordinering med eksisterende koks-tørringsinfrastruktur. Udstødningskanalens forbindelse skal rumme termiske ekspansionskarakteristika, vibrationsisolering forhindrer overførsel af ventilatorvibrationer til anlægskonstruktioner, og den inducerede blæserplacering optimerer gasstrømningsmønstre uden at skabe modtryk på tørretromlen.
Installationsprotokoller skal stemme overens med lokale luftkvalitetsbestemmelser, arbejdssikkerhedsstandarder og miljøbeskyttelseskrav. De fleste moderne koksanlæg skal opnå partikelemissioner under 50 mg pr. kubikmeter og svovldioxidkoncentrationer under 400 ppm. Korrekt dimensionering og drift af vådskrubber sikrer ensartet overholdelse uden at kræve yderligere downstream poleringsudstyr.
Automatiseret overvågning øger driftssikkerheden og overholdelse af miljøkrav:
Indløbsgastemperaturføler med automatisk sprøjtehastighedsjustering
Tryktabsovervågning på tværs af afdugningssektionen for at indikere rengøringsbehov
Måling af udgangsgasstøvkoncentration ved hjælp af kontinuerlig opacitet eller partikelsensorer i realtid
Sump pH-overvågning for optimering af kemisk absorption
Måling af cirkulerende vandstrømningshastighed for at verificere ensartet drift
Visuelle og hørbare alarmer for unormale driftsforhold
Ud over at opfylde regulatoriske krav leverer vådskrubbersystemer væsentlige driftsforbedringer til koksanlæg. Samtidig afkøling af udstødningsgas eliminerer behovet for separate varmegenvindingsvekslere i mange applikationer, hvilket reducerer kapitaludgifter og systemkompleksitet. Den integrerede natur af støvfjernelse og kemisk absorption minimerer antallet af udstyrskomponenter, der kræver vedligeholdelse og udskiftning.
Analyse af vådskrubberøkonomi over en 10-årig driftsperiode afslører overbevisende fordele sammenlignet med alternative teknologier:
Lavere energiforbrug på grund af optimeret ventilatorstørrelse og drift med variabel frekvensomformer
Reduceret reservedelslagerkrav med færre specialiserede komponenter
Forlænget udstyrs levetid gennem effektiv termisk styring og korrosionsforebyggelse
Minimal nedetid for vedligeholdelse sammenlignet med filtersystemer i posehus eller patron, der kræver periodiske udskiftninger
Potentiale for genvinding af biprodukter eller gavnlig genbrug af opfangede faste stoffer
Ud over overholdelse af lovgivningen viser vådskrubberinstallationer ægte engagement i miljøbeskyttelse. Den dramatiske reduktion i atmosfæriske støvemissioner forbedrer den lokale luftkvalitet, reducerer vedligeholdelsesomkostninger forbundet med støv, der sætter sig på anlægsudstyr, og minimerer behovet for driftsrestriktioner under episoder med høj forurening. Forbedret arbejdssikkerhed er resultatet af lavere erhvervsmæssig eksponering for farligt støv og kemiske dampe.
Over tid kan mineralaflejringer og partikelophobning reducere sprøjtemønsterkvaliteten, hvilket kræver periodisk rengøring eller udskiftning. Regelmæssige inspektionsprotokoller, der identificerer ændringer i sprøjtegeometri, forhindrer driftsforringelse, før det påvirker opsamlingseffektiviteten. Blødt mineralindhold i makeupvand og korrekt kemisk konditionering af det recirkulerende vand forlænger dysens levetid betydeligt.
Ophobning af medførte faste stoffer på afdugningspuder øger systemets trykfald og kan i sidste ende begrænse gasstrømmen. De fleste moderne systemer inkorporerer automatiserede rensesystemer, der anvender trykluft eller mekanisk vibration til at fjerne opfangede faste stoffer. Manuel inspektion under planlagte vedligeholdelsesintervaller sikrer, at puderne forbliver korrekt placeret og fungerer som designet.
Regelmæssig visuel inspektion af udsat metalværk, måling af vægtykkelse i sårbare områder og øjeblikkelig opmærksomhed på belægningsskader forhindrer strukturelle fejl. Mange faciliteter etablerer kvartalsvise inspektionsplaner, herunder ultralydstykkelsesmålinger af kritiske trykholdige komponenter. Denne forebyggende tilgang forlænger udstyrets levetid betydeligt sammenlignet med reaktive reparations-efter-fejl vedligeholdelsesprotokoller.
Kontinuerlig fjernelse af bundfældede faste stoffer forhindrer blokering af cirkulationsledninger og opretholder tilstrækkelig vandvolumen til sprøjtesystemer. Mange installationer inkorporerer automatiserede underløbssystemer, der arbejder på tidsbestemte cyklusser, mens andre anvender niveaufølere til behovsbaseret udledning. Korrekt bortskaffelse af fjernede faste stoffer i overensstemmelse med lokale miljøkrav repræsenterer et vigtigt driftsansvar.
Forståelse af skellene mellem vådskrubber og konventionelle tørfiltreringstilgange tydeliggør, hvorfor moderne koksanlæg i stigende grad vælger vådteknologi:
| Ydelsesfaktor | Vådskrubber | Tørt Baghouse-filter |
|---|---|---|
| Støvopsamlingseffektivitet | 95-99% | 98-99 % |
| Gaskøling | Fremragende, 50-100 C reduktion | Dårlig, minimal afkøling |
| Kemisk absorption | Stærk, integreret kapacitet | Ingen, separat enhed påkrævet |
| Vedligeholdelseskrav | Moderat, dyse- og pumpeservice | Intensiv, regelmæssig filterudskiftning |
| System Footprint | Kompakt, lodret tårndesign | Større, flere patronmoduler |
| Driftsomkostninger pr. år | Lavere, færre reservedele | Højere, hyppig bortskaffelse af patroner |
Næste generations koksanlæg integrerer i stigende grad vådskrubbersystemer med avanceret procesovervågning og automatiserede kontrolsystemer. Støvkoncentrationsmåling i realtid ved hjælp af optiske sensorer muliggør dynamisk justering af sprøjtehastigheder og vandflow, hvilket optimerer opsamlingseffektiviteten på tværs af variable driftsforhold. Maskinlæringsalgoritmer analyserer mønstre i driftsdata og forudsiger vedligeholdelseskrav, før der opstår komponentfejl.
Stigende vægt på bæredygtig industriel praksis driver udviklingen af forbedrede vandgenbrugssystemer inden for vådskrubberinstallationer. Forbedrede teknologier til adskillelse af faste stoffer muliggør højere recirkulationsforhold, hvilket reducerer behovet for efterfyldningsvand og minimerer spildevandsudledning. Nogle moderne faciliteter opnår mere end 90 procent vandgenbrug, hvilket fundamentalt ændrer miljøprofilen for vådskrubberoperationer.
I stedet for at behandle støvfjernelse, afsvovling og ammoniakgenvinding som separate funktioner, overvejer moderne anlægsdesign integrerede flertrinssystemer. Vådscrubberteknologien tjener som fundamentet med supplerende poleringstrin, der adresserer specifikke forurenende stoffer, der er tilbage efter primær skrubning. Denne omfattende tilgang opnår overlegen samlet emissionsreduktion sammenlignet med selvstændigt udstyr.
Direkte vandspraysystemer kan sikkert rumme indløbstemperaturer op til ca. 250 grader Celsius med korrekt dysestørrelse og kontrol af vandsprayhastighed. Højere temperaturer kan kræve indløbskøling eller indirekte varmevekslingstrin, før gassen kommer ind i skrubberen. Det meste af kokstørrende udstødning falder inden for dette driftsområde, hvilket gør vådskrubbere velegnede til direkte integration med standardtørreudstyr.
Inspektionsintervaller afhænger af vandmineralindhold og systemdesign, men forekommer typisk månedligt eller kvartalsvis. Professionelle faciliteter etablerer baseline tidsplaner og justerer baseret på observerede præstationsændringer. Mange moderne systemer inkorporerer automatiske dyseskyllecyklusser under drift, hvilket forlænger serviceintervallerne og opretholder ensartede sprøjtemønstre. Partikelafspændingssystemer reducerer hyppigheden af dyseblokering.
Kritiske parametre omfatter pH (typisk holdt mellem 7-9 for optimal absorptionseffektivitet), totalt indhold af suspenderede faste stoffer (ideelt under 5.000 ppm for at forhindre tilstopning af dyser) og mineralsk hårdhed. Regelmæssig laboratorietestning af sumpvand vejleder kemikaliedoseringsjusteringer. Mange faciliteter overvåger indholdet af opløst ilt, da anaerobe forhold kan fremme bakterievækst og hydrogensulfiddannelse i sumpen.
Moderne wet scrubbers incorporate sophisticated controls enabling safe operation across the full range of facility operating conditions. Variable frequency drive fans adjust air flow proportionally with inlet gas conditions, preventing equipment overload during startup or partial load conditions. Many systems can safely operate at loads as low as 20-30 percent of design capacity, making them suitable for facilities with frequent operational fluctuations.
Med korrekt vedligeholdelse og rettidig komponentudskiftning fungerer vådskrubbersystemer typisk i 15-20 år, før større ombygning bliver nødvendig. Dyser, pumper og slidkomponenter kræver udskiftning med 3-7 års intervaller afhængigt af driftsforholdene. Regelmæssig korrosionsovervågning og vedligeholdelse af beskyttende belægning har væsentlig indflydelse på systemets samlede levetid.
Elektrostatiske præcipitatorer udmærker sig ved at opsamle meget fine partikler, men mangler gaskøling og kemisk absorptionsevne. Vådskrubbere giver overlegen alsidighed til applikationer, der kræver samtidig støvfjernelse og afsvovling. Elektrostatiske systemer opretholder lavere trykfald, men kræver høj elektrisk effekt og sofistikerede kontrolsystemer. Til kokstørringsapplikationer, der involverer både partikelformige og gasformige forurenende stoffer, leverer vådskrubbere generelt overlegen ydeevne.
Aflejrede faste stoffer fjernes via sumpunderløb og ledes typisk til fortyknings- og afvandingsudstyr, hvorved der dannes fast kage og klaret væske. Den afvandede kage kan nogle gange genbruges til koksprocesser, sælges som supplerende brændsel eller bortskaffes i godkendte faciliteter. Klaret væske kan recirkuleres til scrubbersumpen eller behandles til udledning. Moderne faciliteter vurderer i stigende grad fordelagtige genbrugsmuligheder, før de overvejer bortskaffelse.
Veldesignede vådskrubbersystemer fungerer stille og producerer støjniveauer på 75-85 decibel ved driftsafstand, sammenlignet med konventionelt industrielt udstyr. Korrekt afdugning forhindrer synlige dampfaner fra udledningsstabler. Lugteliminering afhænger af den kemiske absorptionseffektivitet for hydrogensulfid og ammoniak - de fleste faciliteter oplever betydelig lugtreduktion sammenlignet med ukontrollerede kokstørringsoperationer. Lukkede sprøjtekamre og sumpdæksler minimerer udslip af atmosfærisk lugt.


