


 简体中文


Specialudviklede baghouse-filtreringssystemer: Design, udvælgelse og overholdelse
HJEM / NYHEDER / Industri nyheder / Specialudviklede baghouse-filtreringssystemer: Design, udvælgelse og overholdelse
 Af Admin
Et rustfrit stålstøberi udskiftede sit posehus to gange på tre år, før nogen målte partikelstørrelsesfordelingen af støvet. Den første enhed blindede i 11 måneder. Den anden overskred den lokale emissionsgrænse ved halvdelen af sin nominelle gasstrøm. Grundårsagen var den samme i begge tilfælde: anlægget købte et katalogposehus, men processen krævede en specialfremstillet baghouse-filtreringssystem .
Et specialfremstillet baghouse-filtreringssystem er en støvopsamler, hvor filtermediet, rensesekvensen, dåsehastigheden, tragtens vinkel og indløbsbaffelgeometrien beregnes ud fra den faktiske gasstrøm og støvkemi i en enkelt produktionslinje. Det er ikke en modificeret standardmaskine. Det er konstrueret fra støvet baglæns.
Anhui Tiankang Environmental Technology Co., Ltd., en producent og totalentreprenør med en produktionsbase, som den beskriver som mere end 72 acres, bygger udstyr på denne måde. Dens linje strækker sig fra lavtryks pulse-jet posesamlere til stinkskabe, filterposer og nøglefærdige støvkontrolprojekter, så virksomheden behandler posehuset som ét led i et bredere system.
Et specialfremstillet baghouse-filtreringssystem ændrer tre resultater, der vises på stakken og på elregningen: emissionskoncentration, blæserenergi og posens levetid. Hver enkelt sporer tilbage til en bestemt designbeslutning.
Emissionskoncentrationen afhænger af filterkagen. Når stoffet passer til støvets partikelstørrelse og sammenhæng, slipper kagen rent, og udløbet forbliver under 10 mg/Nm³. Ventilatorenergi afhænger af trykfald; et system konstrueret omkring den målte støvbelastning holder differentialet i et forudsigeligt bånd. Posens levetid afhænger af rengøringsintensiteten; pulstryk indstillet til den rigtige kage kan forlænge posens levetid fra 18 til over 36 måneder.
For et stålværk er det specialdesignede baghouse-filtreringssystem ét led i en capture-to-stack-kæde. Udsugningshætten ved et højovnshanehul eller konverterfront skal passe til røggas momentum; ellers modtager posehuset kold lækluft og risiko for kondens. Emhættens geometri og transporthastighed er konstrueret sammen med filteret, ikke boltet på efterfølgende.
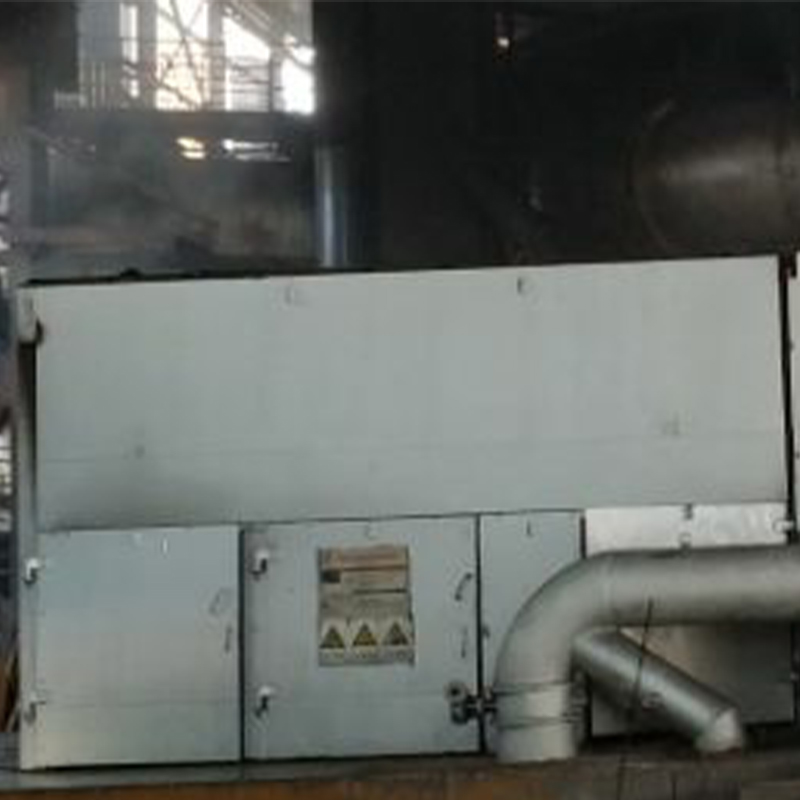 Fuldt lukket højovns hanehulshætte med bevægelig dør Denne specialtilpassede emhætte omslutter hanehullet for at fange 95 % af tapperøgen, modstår stænk af smeltet jern og inkluderer en bevægelig topdør til vedligeholdelsesadgang uden at afbryde produktionen. Se produkt →
Specifikationen af et specialfremstillet baghouse-filtreringssystem er kun så nøjagtig som fem procesmålinger. Hvis du springer over en af dem, tvinger designeren tilbage til generiske antagelser, og det er præcis, hvordan fejl på katalogniveau bliver indbygget i specialdesignet udstyr.
| Design input | Hvorfor det driver systemet | Hvordan man måler det i anlægget |
| Partikelstørrelsesfordeling | Indstiller mediets porestørrelse, overfladefinish og rengøringsinterval. Sub-mikron finer blinder hurtigt en grov filt. | Laserdiffraktion på en frisk processtøvprøve |
| Indløbsstøvkoncentration | Bestemmer nettodugareal, tragtvolumen og behovet for en forudskiller. | Isokinetisk prøvetagning i kanalen plus en produktionsmassebalance |
| Gastemperaturprofil | Vælger fiberkemi: PPS under 190 °C, PTFE-medier til 220 °C, glasfiber til 260 °C. | Termoelementlogning over en fuld produktionscyklus |
| Fugt- og dugpunkt | Kondens i tragten er den primære årsag til blændende af poser. | Fugtighedslogning ved minimumsbelastningsforhold |
| Gas- og støvkemi | Syre eller slibende komponenter sætter stofbelægningen, poseburmaterialet og husets finish. | Gasanalyse og en støvanalyse fra proceslinjen |
Et anlæg, der springer partikelstørrelsestesten over og bestiller en standard polyesterfilt, satser sit overholdelsesbudget på et gæt. Testen koster mindre end én dags nedetid i baghuset.
Når de fem mål er på bordet, arbejder designeren med tre håndtag: filtermedie, rensemekanisme og husgeometri. Hver håndtag påvirker direkte kontraktgarantien.
Til slibestøv, såsom aluminiumoxid eller silica, modstår en slynget og glaseret polyesterfilt bedre indtrængning af fine partikler end standard nålefilt. Til gas med syrekomponenter beskytter en PTFE-membran over en glasfiberbagside både fiber- og kagefrigivelse. Medievalg fikserer også rengøringsvinduet: et stof, der tåler 0,2 til 0,5 MPa pulstryk, er en forudsætning for pulse-jet service.
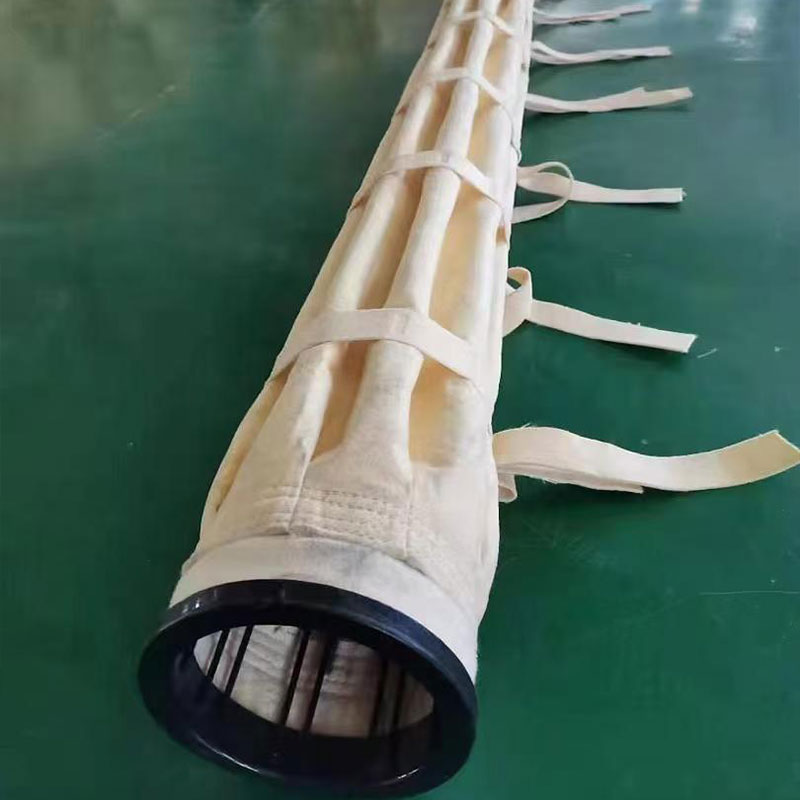 Brugerdefinerede støvfilterposer til Pulse-Jet Baghouse-systemer Stofvalg til slibende eller sure gasstrømme er kritisk her; det rigtige filtermedie modstår finindtrængning og understøtter effektiv rengøring, hvilket direkte påvirker trykfald og emissionskontrol. Se produkt →
Lavtryks puls-jet-mekanismen dominerer højbelastningsanvendelser, fordi den renser online uden bevægelige dele i gasstrømmen. Et brugerdefineret system beregner pulstryk, varighed og rækkefølge fra den målte kageadhæsion i stedet for en forudindstillet tabel. Under-pulsing efterlader en tæt kage, der skubber trykfaldet op; overpulsering driver støv dybere ind i stoffet.
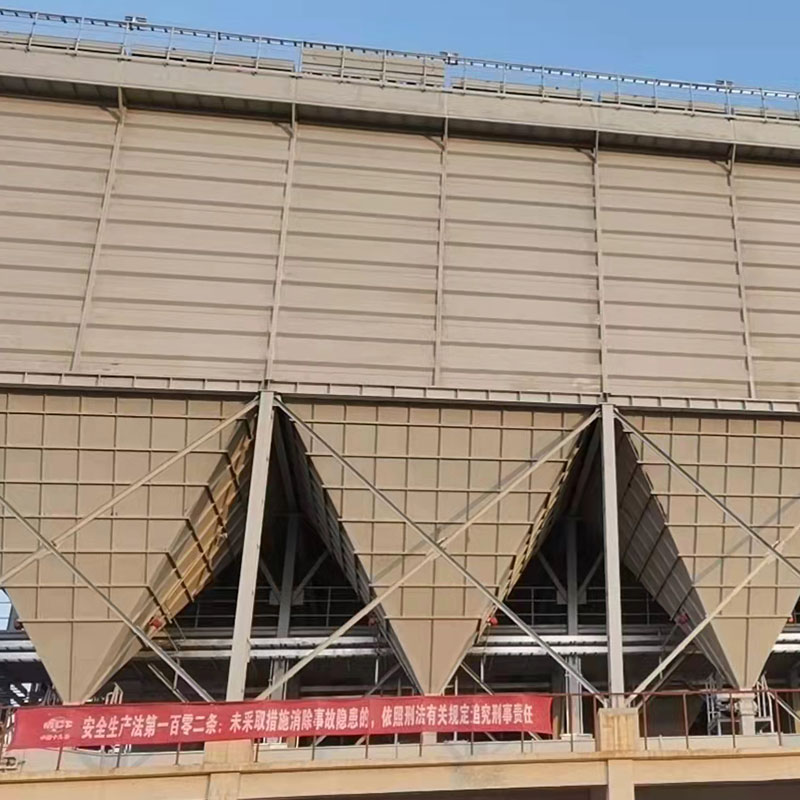 Lavtryks Pulse-Jet Baghouse støvopsamler til højbelastningsanvendelser Denne opsamler bruger præcis pulsrensning til at opretholde lave emissioner under 8 mg/Nm³, bygget til stål-, el-, cement- og affaldsforbrændingsanlæg med specialdesignede kammerdesign til store gasvolumener. Se produkt →
Beholderens hastighed, den opadgående gashastighed mellem poser, skal forblive under 1,5 m/min for de fleste fint støv; over 2 m/min, øger re-medrivning udgangsemissionen selv med nye poser. Beholderens vinkel følger hvilevinklen: 60 grader for fritflydende materiale, 70 grader eller mere med vibratorer til klæbrige finstoffer. En indløbsbaffel er ikke en mulighed; det forhindrer den første poserække i at blive sandblæst.
Hvert håndtag har en pris, men det har et forkert gæt også. De 10 til 25 procent tilpassede ingeniørpræmien bruges præcis her: stofkvalitet, pulsjustering og geometri, der holder baghuset inden for garantien.
Driftsomkostningerne for et posehus er omkostningerne ved at skubbe procesgas gennem en filterkage. Custom engineering kontrollerer tykkelsen og porøsiteten af den kage, og konsekvensen over to år er synlig i figur 1.
Sammenligningen antager samme 100.000 m³/h gasstrøm og indløbsstøvkoncentration. Katalogenheden kører på en fast timer og stiger fra 1.000 Pa til 2.000 Pa, efterhånden som kagen fortættes. Det specialfremstillede system, renset af trykfaldsindstillingspunkter med afstemte medier, ligger tæt på 1.200 Pa. Da blæsereffekten er proportional med trykfaldet, betyder det at holde differensen 800 til 900 Pa lavere ved måned 24 omkring 30 kW mindre blæsereffekt, ca. 240 MWh sparet pr. 8.000 timers driftsår.
Overensstemmelse i et specialfremstillet baghouse-filtreringssystem opnås ikke ved stabletesten; det opnås ved tegnebrættet. Emissionsgrænsen konverteres til en mediespecifikation, en kan-hastighedsgrænse og et rengøringssætpunkt, før fremstillingen starter.
For støvklasser med eksplosionsrisiko strækker teknik sig ud over filterstoffet. Tre krav driver hardwarespecifikationen:
et trykstødsikkert hus designet til støvklassens reducerede eksplosionstryk
antistatisk filtermedie med en kontinuerlig jordingsvej gennem buret og skallen
et udluftningslayout, der passer til stedet: flammefri udluftning indendørs, konventionelle eksplosionspaneler på udendørs taglinjeudledning
Ved pneumatisk transport af plast er et 304 posehus i rustfrit stål med ATEX-kompatibelt flammefri udluftning en almindelig konfiguration, fordi systemet skal modstå højvakuum og samtidig indeholde antændelse.
Emissionsgarantier bør nævne en testmetode: EN 13284-1 eller EPA-metode 5. En garanti uden en testmetode er en erklæring om håb, ikke en ingeniørmæssig forpligtelse.
En staktest måler kun den dag, den kører. Custom engineering spreder overholdelsesmarginen over belastningsområdet, hvilket er grunden til en korrekt designet pulse-jet baghouse kan holde udløbsstøv under 10 mg/Nm³, mens processen svinger.
Ti til seksten uger fra bekræftede procesdata til levering er realistisk for et specialfremstillet baghouse-filtreringssystem, afhængigt af medietilgængelighed og fremstillingsbelastning. En standardenhed afsendes om fire til seks uger, men uden den samme ydeevnegaranti.
Præmien er normalt 10 til 25 procent over en katalogenhed. Det meste af det finansierer teknik, medievalg og strammere fremstillingstolerancer. I eftermonteringsprojekter genvindes præmien inden for én poseskiftcyklus, når blæserenergi, poselevetid og nedetid tælles med.
Ja, hvis husets skal er strukturelt forsvarligt. Almindelige eftermonteringer omfatter medier, der er tilpasset det målte støv, trykfaldsudløst rengøring, en indløbsskærm og tragtvarme. Fuld udskiftning er nødvendig, når huset ikke kan klare den påkrævede trykklasse, eller dåsehastigheden ikke kan korrigeres.
Et veldesignet pulse-jet posehus med PTFE-membranmedier kan holde udløbsstøv under 10 mg/Nm³ og under 5 mg/Nm³ i mange tjenester på tværs af normale procesudsving. Garantien bør skrives mod en defineret stak testmetode, ikke filterområdet alene.


