Sådan kontrollerer våd røggasafsvovlingsskrubber industrielle SO₂-emissioner: teknologi, effektivitet og udvælgelse
HJEM / NYHEDER / Industri nyheder / Sådan kontrollerer våd røggasafsvovlingsskrubber industrielle SO₂-emissioner: teknologi, effektivitet og udvælgelse
Sådan kontrollerer våd røggasafsvovlingsskrubber industrielle SO₂-emissioner: teknologi, effektivitet og udvælgelse
Af Admin
Hvad er en våd FGD-skrubber?
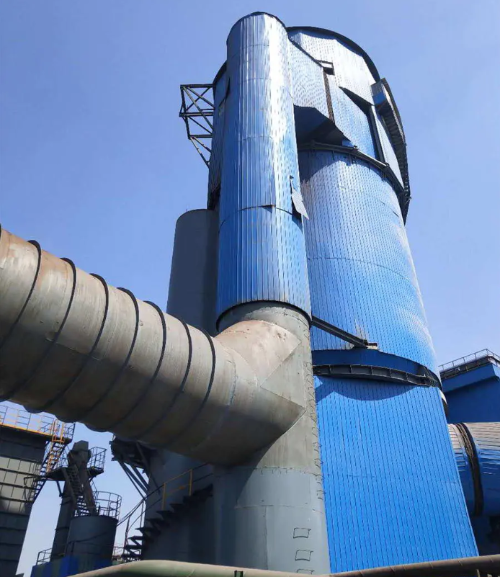
A våd scrubber designet til røggasafsvovling (FGD) er industrielt udstyr, der fjerner svovldioxid (SO2) og andre skadelige forurenende stoffer fra udstødningsgasstrømmene, før de kommer ud i atmosfæren. Disse systemer repræsenterer en af de mest gennemprøvede og udbredte teknologier inden for miljøoverholdelse, især for kraftværker, raffinaderier og kemiske produktionsfaciliteter, der behandler råmaterialer med højt svovlindhold.
I modsætning til tørre eller halvtørre alternativer bruger våde FGD-scrubbere flydende opløsningsmidler - typisk kalkstensopslæmning - til kemisk at absorbere SO2 fra røggas. Processen foregår i et stort tårnbeholder, hvor modstrømskontakt mellem gas og væske maksimerer fjernelseseffektiviteten. Det absorberede svovldioxid oxideres efterfølgende og omdannes til salgbart gipsbiprodukt, hvilket omdanner en forpligtelse til en kommerciel mulighed.
Nøglekomponenter i et vådskrubbertårn
Et komplet vådt FGD-system omfatter flere kritiske sektioner, der arbejder sammen:
Absorbertårn: Hovedreaktionsbeholderen, hvor røggas og kalkstensgylle kommer i kontakt. Dette tårn er typisk konstrueret af armeret beton eller rustfrit stål for at modstå ætsende SO2-ladet gas og sure forhold.
Gylleforberedelsessystem: Møller og blandeudstyr, der maler kalksten (CaCO3) til fine partikler og hydrerer dem til en stabil opslæmning med korrekt konsistens og koncentration.
Oxidationsluftsystem: Tvunget luftindsprøjtning, der katalyserer oxidationen af calciumsulfit til calciumsulfat (gips), hvilket muliggør genvinding af biprodukter og forhindrer afkalkning inde i absorberen.
Mist Eliminator: Fjerner medførte væskedråber fra behandlet gas før udledning, hvilket forhindrer vandtab og korrosion i nedstrøms kanaler.
Gips afvandingssystem: Adskiller og tørrer gipsproduktet til bortskaffelse eller kommercielt salg til vægpladeproducenter og andre industrier.
Recirkulationspumpe: Cirkulerer kontinuerligt skrubbevæske gennem sprøjtedyser i toppen af absorberen, hvilket sikrer effektiv modstrømskontakt med opstigende røggas.
Vådskrubber vs. tørvasker: Hvad er forskellen?
Den grundlæggende skelnen mellem våde og tørre FGD-teknologier ligger i den fysiske tilstand af sorbenten og mekanismen for opsamling af forurenende stoffer:
Feature
Våd FGD
Tør FGD
Sorberende stat
Kalkstensgylle (flydende)
Kalkpulver eller spraytørret gylle
SO2-fjernelseseffektivitet
95-99 %
90-95 %
Gendannelse af biprodukter
Gips (sælges, 95 % renhed)
Flyveaske (blandet, lavere markedsværdi)
Vandforbrug
Høj (typisk 500-1000 m³/time)
Meget lav (kun fordampning)
Fodaftryk
Større (tårnhøjde 40–60 m)
Kompakt
Kapitalomkostninger
Moderat til høj
Højere initialinvestering
Driftsomkostninger
Moderat (reagensvand)
Lavere (mindre behov for reagens)
Våde FGD-systemer foretrækkes i regioner med strenge SO2-emissionsstandarder, og hvor salget af gipsbiprodukter opvejer driftsomkostningerne. Tørre systemer udmærker sig, hvor tilgængeligheden af vand er begrænset, eller bortskaffelse af affald er en prioritet.
Hvordan virker kalksten-gips våd FGD?
Kalksten-gips-processen repræsenterer den globalt dominerende våde afsvovlingsteknologi på grund af dens enkelhed, omkostningseffektivitet og omsætteligheden af gipsbiprodukt. Forståelse af kemien og mekanikken er afgørende for anlægsoperatører og indkøbsprofessionelle, der vurderer systemmuligheder.
Den kemiske reaktion bag SO2-fjernelse
Når røggas indeholdende SO2 kommer i kontakt med kalkstensgylle, opstår der en række irreversible kemiske reaktioner:
Trin 1 – Opløsning og syreneutralisering: Kalksten (calciumcarbonat, CaCO3) reagerer med sur SO2 og vand og danner calciumsulfit (CaSO3) og kuldioxid. Kalkstenen opløses i det sure miljø, hvilket skaber rigelige hydroxidioner, der buffer gyllens pH ved optimale niveauer (5,0-5,5).
Trin 2 – Oxidation til gips: Indsprøjtet oxidationsluft omdanner calciumsulfit (CaSO3) til calciumsulfat (CaSO4). Dette oxidationstrin er termodynamisk gunstigt og afsluttes typisk inden for 2-8 minutter, afhængigt af luftstrømningshastigheden og gyllens opholdstid. Oxidation er kritisk, fordi gips udviser overlegne krystallisationsegenskaber sammenlignet med sulfit, hvilket reducerer kalkdannelse på indvendige overflader og muliggør lettere mekanisk afvanding.
Trin 3 – Krystalvækst og adskillelse: I løbet af timers ophold i absorber- og klaringstankene vokser og bundfælder calciumsulfatdihydrat (gips). Den klarede væske recirkuleres tilbage til toppen af absorberen, mens gipsopslæmningen føres til et vakuumfilter eller en centrifuge til afvanding og stabling.
Trin-for-trin proces inde i Absorbertårn
Den fysiske og kemiske transformation sker kontinuerligt i absorbertårnet:
Røggasindtag: Varm røggas (typisk 120–150°C fra kedlen eller industriovnen) kommer ind i bunden af absorbertårnet med kontrolleret hastighed, normalt 3–4 m/s, for at undgå for stort trykfald og samtidig sikre grundig opblanding.
Sprøjtezone: Kalkstensgylle sprøjtes fra flere dyser placeret i toppen og midt i tårnets højde. Gyllen bryder i fine dråber, hvilket skaber et enormt grænsefladekontaktområde mellem gas og væske.
Reaktionszone: SO2 diffunderer ind i væskefilmen omkring hver dråbe og reagerer med opløst kalksten. Dråber falder under tyngdekraften, mens stigende røggas fører dem opad, hvilket skaber en modstrømskaskade, der forlænger opholdstiden og driver diffusionskinetikken.
Oxidationszone: Luft injiceres i bunden gennem spredere, der bobler opad gennem absorberen. Oxygen oxiderer sulfit til sulfat i bulkvæsken og i de faldende dråber, hvilket omdanner produktet til mere stabil gips.
Indsamlingszone: Mættet væske samler sig i sumpen ved tårnets base. Faste stoffer bundfælder, hvilket tillader klaret væske at blive pumpet tilbage til toppen af tårnet til recirkulation, mens bundfældede faste stoffer dræner mod gipsafvandingskredsløbet.
Gasudgang: Behandlet røggas (med SO2 reduceret med 95–99 %) stiger til tågeeliminatoren øverst, hvor medførte vanddråber fjernes ved afdugningspakning eller chevrontågeeliminerer. Den rensede gas udluftes derefter til atmosfæren eller kommer ind i nedstrøms forureningskontroludstyr.
Hele cyklussen – fra SO2-opsamling til oxidation til gipsgenvinding – kræver typisk 8-12 minutters opholdstid for gyllen, afhængigt af kalkstenspartikelstørrelse, pH-kontrolstrategi og målfjernelseseffektivitet. Mindre partikelkalksten (80-90 % passerer 325 mesh) accelererer reaktionshastigheder og giver operatører mulighed for at opnå højere effektivitet ved lavere gyllestrømningshastigheder.
Hvorfor vælge Wet FGD-teknologi til dit anlæg?
Beslutningen om at investere i våde FGD-systemer afspejler både regulatorisk nødvendighed og driftsøkonomi. Faciliteter, der håndterer brændstoffer med højt svovlindhold eller betjener markeder med strenge luftkvalitetsstandarder, finder, at våde systemer giver overlegent afkast, når alle faktorer betragtes holistisk.
Industrier, der er afhængige af vådskrubbere
Wet FGD-teknologi er grundlæggende på tværs af flere industrielle sektorer:
Kulfyret elproduktion: Den største applikation globalt. Moderne forsyningskedler, der brænder bituminøst eller sub-bituminøst kul indeholdende 1-3 % svovl, er afhængige af våd FGD for at overholde SO2-emissionsgrænserne, som i mange regioner er påbudt under 50-100 mg/Nm³.
Olieraffinering: Afsvovlingsenheder til brændselsolie og forkoksningskedler genererer SO2-rig udstødning, der kræver højeffektiv skrubning. Raffinaderier integrerer ofte våd FGD med selektiv katalytisk reduktion (SCR) til kombineret SO2- og NOx-kontrol.
Kemisk og petrokemisk fremstilling: Faciliteter, der producerer svovlsyre, svovlbaserede polymerer eller behandler råoliestrømme med højt svovlindhold, driver vådskrubbere til at opfange SO2-emissioner fra termiske oxidationsmidler, calcineringsenheder og stegeovne.
Papirmasse- og papirfabrikker: Genvindingskedler, der brænder sortlud, producerer betydelige SO2-emissioner. Kraftmassefabrikker anvender i stigende grad våde FGD-systemer for at opnå regionale luftkvalitetsstandarder og reducere SO2-relateret luftforurening i boligområder.
Metalbearbejdning: Smelteoperationer, der udvinder kobber, nikkel, zink og andre ikke-jernholdige metaller fra sulfidmalme, genererer SO2-ladede afgangsgasser, der kræver 99 % fjernelseseffektivitet. Wet FGD er industristandarden for disse applikationer.
Affald-til-energi og biomasseforbrænding: Kommunale fast affaldsforbrændingsanlæg og biomassekraftværker producerer heterogene røggassammensætninger. Wet FGD giver robust, tilpasningsdygtig SO2-kontrol på tværs af varierende brændstofkvalitet.
Nøgleydelsesfaktorer: Effektivitet, pH og L/G-forhold
Opnåelse af ensartet, højtydende SO2-fjernelse afhænger af styring af flere indbyrdes afhængige parametre. Forståelse af disse faktorer gør det muligt for operatører og ingeniører at optimere systemdesign og drift:
SO2-fjernelseseffektivitet (mål: 95–99%): Effektiviteten er primært drevet af to mekanismer: (1) mængden af kalkstensgylle, der cirkuleres i forhold til røggasvolumen, udtrykt som væske-til-gas-forholdet (L/G), og (2) opholdstiden for gas i absorberen. Moderne systemer opnår rutinemæssigt 95 % fjernelse ved L/G-forhold på 5–8 L/m³ og 98–99 % effektivitet ved forhold på 10–15 L/m³. Faldende udbytte gælder – at skubbe ud over 15 L/m³ giver minimale effektivitetsgevinster, mens pumpekraften, omkostningerne til klargøring af gylle og vandforbruget dramatisk øges.
pH-kontrol (optimal: 5,0-5,5): Gyllens pH påvirker direkte kalkstensopløsningshastigheden og SO2-absorptionskinetikken. Ved pH under 4,5 opløses kalksten let, men SO2-absorptionen aftager på grund af omvendte reaktioner og reduceret drivkraft for gasfasediffusion. Over pH 6,0 falder kalkstensopløseligheden, mens SO2-absorption accelererer - men risikoen for kedelstensdannelse og gipsudfældning på tårnets indre stiger eksponentielt. Operatører opretholder pH ved omhyggeligt at dosere kalkstensopslæmningshastigheder og oxidationsluftstrøm. Automatiseret pH-kontrol via realtidsprober er blevet standardpraksis i moderne installationer.
L/G-forhold (volumenforhold mellem væske og gas): Denne dimensionsløse parameter - typisk rapporteret som liter cirkuleret gylle pr. kubikmeter røggas - er måske den mest kritiske kontrolvariabel. Højere L/G-forhold øger gyllekontaktarealet og opholdstiden, øger effektiviteten, men øger strømforbruget, reagensforbruget og vandtabet til fordampning. Det optimale L/G-forhold balancerer regulatoriske overholdelsesmål med minimering af driftsomkostninger. Regionale luftkvalitetsstandarder, brændstofs svovlindhold og kedelbelastning dikterer grundlæggende L/G-setpunktet.
Gashastighed (typisk: 3–4,5 m/s): Den lodrette hastighed af røggassen gennem absorberbeholderen påvirker dråbesuspension, opholdstid og trykfald. Højere hastigheder reducerer fartøjets tværsnit og kapitalomkostninger, men øger pumpedrift og erosionsrisiko. Lavere hastigheder øger opholdstiden og effektiviteten, men kræver større kar. De fleste operatører opretholder 3,5-4,0 m/s som det tekniske sweet spot.
Oxidationslufthastighed (typisk: 60–90 % teoretisk oxygen): Overskydende ilt i den indsprøjtede luft driver sulfit-til-sulfat-omdannelsen, men overdreven beluftning øger skumdannelse og væskeoverførsel. Luftsprederdesign og nedsænkningsdybde har afgørende indflydelse på blandings- og oxidationskinetikken. Underdimensionerede luftsystemer resulterer i ufuldstændig oxidation, sulfitudfældning og afblænding af afvandingsudstyr.
Wet FGD System Process Flow Diagram
Faktorer at overveje, når du vælger en vådskrubberleverandør
Indkøbsbeslutninger for våde FGD-systemer kræver omhyggelig evaluering af flere tekniske, kommercielle og operationelle kriterier. Følgende faktorer vil i væsentlig grad påvirke systemets ydeevne, levetid, opnåelse af lovoverholdelse og samlede ejerskabsomkostninger.
Materialevalg og korrosionsbestandighed
Det indre miljø i en våd FGD-absorber er i sagens natur ætsende: pH-værdien varierer fra 3,5 til 6,0, temperaturen når 60-70°C, og opløst SO2 og svovlsyrling fremskynder metaloxidation. Materialevalg er ikke en eftertanke, men en grundlæggende designbeslutning:
Forstærket beton med gummiforing: Det dominerende materialevalg til absorbere i stor brugsskala. Beton giver strukturel styrke og termisk masse; en 10-20 mm tyk gummi (neopren eller EPDM) foring beskytter beton mod kemiske angreb. Korrekt overfladeforberedelse og hærdning af gummibeklædning forlænger levetiden til 20-30 år med minimal vedligeholdelse.
Rustfrit stål (austenitiske kvaliteter): Foretrukket til mindre systemer, sprøjtetårne og afdugningssektioner på grund af overlegen korrosionsbestandighed og renere designæstetik. 316L rustfrit stål modstår gruber i sure kloridholdige gyller. Afvejninger omfatter højere kapitalomkostninger (2-3x beton) og potentiale for sprækkekorrosion, hvis designtolerancerne er løse.
Termoplastiske materialer: Fiberforstærket plast (FRP) og polyesterbaserede kompositter dukker op i nicheapplikationer og eftermonteringsmarkeder på grund af fremragende kemisk resistens og nul korrosionsrisiko. Langsigtede holdbarhedsdata forbliver begrænsede; termisk cykling og UV-eksponering i udendørs installationer udgør ukendte risici.
Spraydysematerialer: Sprøjtedyser oplever de højeste slidhastigheder. Keramiske eller hærdede stålspidser med wolframcarbid-overlays modstår slid fra suspenderede kalkstenspartikler. Rutinemæssig dyseinspektion og udskiftning hvert 2.-5. år er standard betjeningspraksis.
Tilpasning og eftersalgssupport
Hvert industrianlæg har unikke røggaskarakteristika, pladsbegrænsninger og driftskrav. En pålidelig leverandør vil tilbyde ægte tilpasning i stedet for én-størrelse-pas-alle-pakker:
Site-specifik teknik: Evaluer, om leverandøren udfører detaljeret gasstrømsanalyse - måling af SO2-koncentration, NOx-niveauer, partikelbelastning, fugtindhold og temperaturprofil. Disse data føres ind i CFD-modellering (Computational Fluid Dynamics) for at forudsige gyllefordeling, gasopholdstid og effektivitet under dine specifikke driftsforhold. Leverandører, der tilbyder laboratorietestning eller pilotanlægsdata for din brændstoftype og gassammensætning, demonstrerer ingeniørmæssig stringens.
Modulær skalerbarhed: For faciliteter med vækstpotentiale eller faseudbygningsplaner tillader systemer designet med modulære absorber-sektioner eller paralleltogsarkitektur trinvis kapacitetsforøgelse uden fuld systemudskiftning. Bekræft, om indvendige dele (fordelere, tågeudskillere) kan eftermonteres eller opgraderes i det eksisterende fartøj.
Integration med eksisterende infrastruktur: Våde FGD-systemer interface med kedeludstødningskanaler, ID-ventilatorer, udskillere og nedstrøms stakke. Leverandører bør levere detaljerede kanal- og fundamentdesign, certificeringer for seismiske belastninger, hvis det er relevant, og koordinering med dine udstyrsleverandører. Skjulte omkostninger opstår ofte som følge af modifikationer og understøtninger af kanalsystemer.
Træning og videnoverførsel: Drift og vedligeholdelse af våde FGD-systemer kræver operatørekspertise inden for pH-styring, gyllereologi, oxidationsluftkontrol og gipsafvanding. Vælg leverandører, der tilbyder omfattende træning på stedet, O&M-manualer, tilgængelighed af reservedele og nødsupport-hotlines. Mulighed for fjerndiagnostik og forudsigende vedligeholdelsesaftaler adskiller i stigende grad premiumleverandører fra råvareleverandører.
Reagens sourcing og logistik: Kalkstens tilgængelighed, priser og transportlogistik påvirker driftsomkostningerne kritisk. Leverandører bør dokumentere kalkstenskilder i nærheden, mængderabatter, leveringsplaner og reserveforsyningsordninger. Bekræft på samme måde gipshåndteringsinfrastruktur - afvandingsudstyrskapacitet, lagerfaciliteter og downstream-markedsforbindelser (vægplader, cement, landbrug), der muliggør omkostningsdækning.
Økosystem for reservedele: Identificer kritiske sliddele (dyser, pakninger, pumpehjul, tågelimineringspatroner) og bekræft tilgængelighed, leveringstider og priser gennem leverandørens netværk. Langsigtet tilgængelighed af reservedele i 20-30 års systemlevetid kræver leverandører med etablerede distributionskanaler og lagerpolitikker.
Operationel Excellence: Overvågnings- og kontrolsystemer
Moderne våde FGD-systemer er sofistikerede instrumenter, der kræver kontinuerlig overvågning og dynamisk parameterjustering for at opretholde målfjernelseseffektiviteten og samtidig minimere driftsomkostningerne. Avancerede kontrolsystemer forvandler vådskrubbere fra passive compliance-værktøjer til aktivt optimerede aktiver.
Realtidsovervågningsteknologi
Realtidsfeedbacksløjfer muliggør hurtig reaktion på ændringer i brændstofkvalitet, kedelbelastning eller atmosfæriske forhold:
Kontinuerlige SO2-analysatorer: Infrarøde eller elektrokemiske SO2-sensorer opstrøms og nedstrøms for absorberen kvantificerer fjernelseseffektiviteten i realtid. Målsætpunkter (typisk 50-100 mg/Nm³ udløb) justerer automatisk kalkstens tilførselshastigheder og L/G-forhold for at opretholde overholdelsesmargener uden for stort reagensforbrug.
pH-prober: Nedsænkede pH-elektroder i absorberbrønden og renseren giver moment-til-øjeblik slamsurhedsfeedback. Automatiske tilsætningssystemer til kalkmælk opretholder pH inden for ±0,2 enheder af sætpunktet, hvilket forhindrer både skalering (høj pH) og utilstrækkelig kalkstensopløsning (lav pH).
Overvågning af trykfald: Differenstrykceller på tværs af absorberen, affugteren og udløbskanalerne indikerer tilstopning, dannelse af skæl eller tågeliminatormætning. Tidlige advarselssystemer udløser rengøringscyklusser eller vedligeholdelsesadvarsler, før ydeevneforringelsen accelererer.
Oxidationsluftkontrol: Iltindholdssensorer og luftflowmålere sikrer optimal oxygentilgængelighed til sulfitoxidation. Lukket oxidationsluftkontrol forhindrer ufuldstændig omdannelse (kræver dyre nedstrøms væskefaseoxidationskemikalier) og skumdannelse (hvilket øger overførsel).
Overvågning af recirkulationspumpe: Vibrationssensorer, lejetemperaturprober og strømforbrugssporing registrerer tidligt slid på pumpehjul, lejeforringelse eller kavitation. Forudsigende vedligeholdelsesalarmer muliggør proaktiv komponentudskiftning før katastrofale fejl.
Load-Following-funktioner
Industrianlæg arbejder sjældent med konstant kedelbelastning. Våde FGD-systemer skal rumme turndown-forhold på 40-100 %, og opretholde overholdelse og effektivitet på tværs af denne driftsramme. Nøgledesignfunktioner, der muliggør belastningsfølge, omfatter:
Variable Frequency Drives (VFD): VFD-udstyret recirkulationspumpe og oxidationsluftblæsermotorer skalerer flowhastigheder proportionalt med kedelbelastning, hvilket reducerer strømforbruget og reagensforbruget under lavbelastningsdrift. VFD'er opnår nemt 20-30 % energibesparelser i forhold til motorer med fast hastighed med gasregulering.
Flertrins sprøjtedyser: Systemer med uafhængigt kontrollerede sprøjteborde i flere tårnhøjder tillader effektiv fordeling på tværs af delbelastningsforhold. Lavere belastninger aktiverer færre dyser, hvilket bibeholder optimal opslæmning af dråbeopslæmning og gasopholdstid uden overdreven tågeoverførsel.
Bypass- og blødningsstrømme: Bypass-ledninger for gylle og udluftningskonfigurationer til klaring muliggør granulær kontrol af opholdstid og pH uden at lukke hele systemet ned under nedlukning. Strategisk udluftningsflow forhindrer alt for hurtig pH-stigning i perioder med lav belastning, hvor gasvolumen og SO2-belastning falder samtidigt.
Overholdelse af lovgivning og miljøpræstation
SO2-emissionsgrænserne varierer globalt, men trender universelt i retning af stringens. Våde FGD-systemer er den primære teknologi, der muliggør overholdelse af moderne standarder, som i udviklede regioner påbyder udløbs-SO2-koncentrationer på 50-100 mg/Nm³ eller absolutte SO2-massebelastningsreduktioner på 85-99% afhængig af brændstoftype og facilitetsklasse.
Oversigt over globale SO2-standarder
Regionale lovgivningsrammer driver teknologivalg og driftsstrategi:
Den Europæiske Union: Direktivet om store forbrændingsanlæg (LCPD) og direktivet om industrielle emissioner (IED) kræver 97-99 % SO2-reduktionseffektivitet for kul- og oliefyrede enheder. Månedlige gennemsnitlige udløbskoncentrationer må ikke overstige 50 mg/Nm³ for de fleste forsyninger. Disse strenge grænser nødvendiggør højeffektive våde FGD-systemer med avanceret oxidationskontrol.
USA: Lov om ren luft begrænser SO2-emissioner via National Ambient Air Quality Standards (NAAQS). De fleste regulatoriske regimer oversættes til udløbsgrænser på 50–90 mg/Nm³ eller 90 % fjernelseseffektivitet. Stater med ikke-opnåelsesområder kan indføre strammere restriktioner på kraftværker og raffinaderier.
Kina og Indien: Hurtig industrialisering og voksende luftkvalitetsbevidsthed har foranlediget vedtagelsen af våd FGD på ny kulfyret kapacitet. Obligatorisk SO2-fjernelse overstiger 90 % for store enheder; mange nye installationer sigter mod 95 % effektivitet for at fremtidssikre mod forventede stramninger.
Japan og Sydkorea: Disse lande, der er banebrydende inden for våd FGD-teknologiudvikling, håndhæver 80-90 % fjernelseseffektivitet med lave udløbskoncentrationer (30-50 mg/Nm³). Teknologimodenhed og operatørekspertise er usædvanlig høj på disse markeder.
Beyond SO2: Co-Benefits and Multi-Pollutant Control
Moderne våde FGD-systemer kontrollerer samtidig adskillige luftforurenende stoffer, hvilket giver mulighedsfordele for miljøoverholdelse:
Fjernelse af partikler: Kalkstensopslæmning fungerer som et naturligt skrubbemedium for flyveaske og fjerner 40-70 % af indløbspartikler uden dedikerede elektrostatiske udskillere eller posehuse. Denne samtidig fjernelse reducerer downstream udstyrsbyrde og bortskaffelsesomkostninger.
Syretåge og HCl-opsamling: Alkalisk gylle neutraliserer saltsyredampe (HCl) og svovlsyretåge (H2SO4) dannet fra SO2-oxidation eller til stede i brændstofklor. Integrerede våde FGD-systemer fanger disse sure gasser og forhindrer dem i at nå atmosfæren.
Påvirkning af kviksølvart: Mens våd FGD ikke direkte fjerner elementært kviksølv (Hg⁰), fremmer det oxiderende miljø og kalkstensopslæmning oxidation af Hg⁰ til divalent kviksølv (Hg²⁺), som efterfølgende fanges af nedstrøms posehuse eller ESP-enheder. Denne indirekte vej forbedrer den samlede kviksølvkontroleffektivitet.
Synergi med selektiv katalytisk reduktion (SCR): Kraftværker og raffinaderier anvender i stigende grad integrerede SO2-NOx-kontroltog, der kombinerer våd FGD med SCR-enheder. Den lave udgangstemperatur fra FGD-absorberen (mættet, ~60°C) kræver genopvarmning før SCR-katalysator for at opretholde aktiviteten. Strategisk varmeintegration mellem kedlen og FGD/SCR-systemer optimerer energieffektiviteten og reducerer driftsomkostningerne.
Ofte stillede spørgsmål om våde FGD-skrubbere
Q1: Hvad er SO2-fjernelseseffektiviteten af en vådskrubber?
Kalksten-gips våde FGD-systemer opnår rutinemæssigt 95-99 % SO2-fjernelseseffektivitet under optimerede driftsforhold. Den nøjagtige effektivitet afhænger af flere faktorer: (1) L/G-forhold (højere forhold øger effektiviteten, men øger omkostningerne), (2) gylle-pH (optimalt område 5,0-5,5), (3) kalkstenspartikelstørrelse (finere partikler opløses hurtigere), (4) gasopholdstid i absorberen (typisk 8-12 minutter) og (5) sulfit-omdannelseslufttilgængelighed (komplet oxidationslufttilgængelighed). De fleste moderne systemer er designet til 95–97 % effektivitet som et kompromis mellem lovoverholdelse og driftsøkonomi. Opnåelse af 98–99 % effektivitet kræver højere L/G-forhold (12–15 L/m³) og strammere proceskontrol, men implementeres rutinemæssigt i regioner med strenge luftkvalitetsstandarder.
Q2: Hvor meget vand forbruger et vådt FGD-system?
Vandforbruget i kalksten-gips våde FGD-systemer er betydeligt og repræsenterer en stor driftsomkostning i områder med knaphed på vand. Typisk forbrug varierer fra 500 til 1.500 m³/time for en 500 MW kulfyret kraftenhed, afhængig af røggasvolumen, gyllerecirkulationshastighed og fordampningstab. Heraf er ca. 30-40% forbrugsgodt (tabt til fordampning og gipskrystalvand), mens 60-70% genanvendes i gyllekredsløbet. Der findes alternative teknologier for vand-begrænsede faciliteter: tørre FGD-systemer bruger kun fordampende vand (~5% af vådt systemforbrug), men på en afvejning af reduceret effektivitet og tab af værdifulde gipsbiprodukter. Nogle faciliteter anvender vandgenbrugssløjfer, køletårne og kondensgenvinding for at reducere nettoforbruget.
Spørgsmål 3: Hvad er forskellen mellem et spraytårn og en pakket sengescrubber?
Både sprøjtetårne og pakkeskrubbere er klassificeret som "våde" FGD-teknologier, men de adskiller sig væsentligt i internt design og driftsegenskaber. Sprøjtetårne (også kaldet "sprayabsorbere" eller "modstrømssprøjtekontaktorer") fordeler kalkstensopslæmning gennem dyser i toppen af beholderen, hvilket skaber en faldende spray, der kommer i kontakt med stigende røggas. Dette design er enkelt, robust, tolerant over for suspenderede faste stoffer og let at skalere. Scrubbere med pakkede senge indeholder strukturerede eller tilfældige pakkemedier (keramiske sadler, plastringe, strukturerede plader), der øger grænsefladekontaktarealet mellem gas og væske. Pakkede senge opnår højere fjernelseseffektivitet ved lavere L/G-forhold (6–8 L/m³ versus 10–15 for sprøjtetårne), men er mere tilbøjelige til at afskalning, tilstopning og kræver finere kalkstenspartikler. For kulfyrede kraftværker og industriovne med høj askebelastning og variabel gassammensætning dominerer sprøjtetårne på grund af pålidelighed og vedligeholdelse. Pakkede lejer foretrækkes i mindre, mere kontrollerede applikationer (raffinaderier, kemiske anlæg), hvor fødegassammensætningen er ensartet og strenge effektivitetsmål kræver kompakte designs.
Q4: Hvad er kalksten (CaCO3), og hvorfor bruges det som det primære reagens?
Kalksten er et naturligt forekommende mineral (calciumcarbonat, CaCO3) sammensat af gamle muslingeskaller og skeletrester. Det er rigeligt globalt, billigt ($8-15 pr. ton leveret), og let tilgængeligt fra stenbrud nær de fleste industrianlæg. Kalkstens primære fordel er dens kemiske reaktivitet med sur SO2; når det males til fine partikler (100-300 mikrometer) og suspenderes i vand, opløses det hurtigt i det sure miljø i absorbersumpen og frigiver hydroxidioner, der absorberer SO2 og bufferopslæmningens pH. Kalk (CaO eller hydreret kalk Ca(OH)2) er et alternativt reagens, der tilbyder hurtigere kinetik og højere koncentration, hvilket muliggør lavere L/G-forhold og mindre kar. Men kalkens højere omkostninger ($30-50 pr. ton), kaustisk natur og håndteringsfarer gør kalksten til standardvalget for de fleste applikationer. Hybride systemer, der bruger kalksten som det primære reagens med kalktilsætning til pH-korrektion under opstart eller forstyrrede forhold, tilbyder driftsfleksibilitet til minimale ekstra omkostninger.
Q5: Hvor længe holder et vådt FGD-system, og hvad er typiske vedligeholdelsesintervaller?
Veldesignede og korrekt vedligeholdte våde FGD-systemer har en levetid på 20-30 år, der kan sammenlignes med værtskedlen eller industriovnen. Kritiske komponenter har kortere levetid: gummibeklædning i betonbeholdere (15–25 år), sprøjtedyser (2–5 år), recirkulationspumpetætninger og pumpehjul (5–8 år), oxidationsluftspredere (8–10 år). Tågelimineringspatroner kræver typisk udskiftning hvert 2.-4. år afhængigt af støvbelastning. Planlagte vedligeholdelsesintervaller omfatter kvartalsvise inspektioner af sprøjtedyser og fordelerrør, halvårlig kalibrering af pH-sonde, årlig vurdering af gummibeklædningens tilstand og toårige hydrostatiske test af trykbeholdere. Forudsigende vedligeholdelsesprogrammer, der anvender vibrationsanalyse, termografi og overvågning af ydeevne i realtid, reducerer i stigende grad ikke-planlagt nedetid og forlænger komponenternes levetid. Korrekt kemisk balance, korrosionsinhibitor-dosering og biocidbehandling (hvor det er relevant) er afgørende for at maksimere systemets levetid.
Q6: Kan våde FGD-scrubbere håndtere variationer i brændstofs svovlindhold?
Ja, kalksten-gips våde FGD-systemer er i sagens natur robuste over for brændstofsvovlvariationer, som repræsenterer en af deres vigtigste fordele. Systemet justerer kalkstens tilførselshastighed og L/G-forhold for at imødekomme højere eller lavere SO2-belastning uden at skifte kemi eller driftstilstand. Hvis brændselssvovl stiger fra 1,5 % til 3,0 vægtprocent, fordobles SO2-koncentrationen i røggassen nogenlunde. Operatører reagerer ved at øge kalkstensgyllecirkulationshastigheden eller øge kalkstenskoncentrationen i gyllen, ved at opretholde mål-pH og udløbsSO2-koncentration. Omvendt, når brændstof med lavere svovlindhold afbrændes, reduceres kalktilførslen proportionalt. Denne tilpasningsevne er afgørende for faciliteter, der blander flere brændstofkilder, håndterer variationer i brændstofkvaliteten i importeret kul eller tilpasser sig sæsonbestemt brændstoftilgængelighed. Tørre FGD-systemer mangler denne fleksibilitet og kræver typisk reagenskemiændringer eller brænderjusteringer for at opretholde overensstemmelsen, når brændstofsvovl forskydes væsentligt.
Q7: Hvad sker der med gipsbiproduktet, og er det virkelig værdifuldt?
Gips produceret i kalksten-gips våde FGD-systemer er kemisk og fysisk identisk med udvundet naturlig gips. Gips med høj renhed (95 % calciumsulfatdihydrat) er et førsteklasses råmateriale til producenter af vægplader (gipsplader, gipsplader), der repræsenterer cirka 70-80 % af den samlede efterspørgsel efter gips globalt. Markedspriserne svinger mellem 5-15 USD pr. ton afhængigt af placering, renhed og logistik, men i de fleste regioner opvejer salget af gips 10-30 % af våde FGD-driftsomkostninger. Nogle faciliteter opnår fuld omkostningsdækning gennem salg af gips, især dem med samplacerede vægpladeanlæg eller havne, der muliggør eksport. Gips med lavere renhed (85-95 % calciumsulfat) finder afsætningsmuligheder i cementproduktion, jordbehandling, stabilisering af vejgrundlag og andre anvendelser med lavere værdi. En lille procentdel af FGD-produceret gips dyrkes på land eller bortskaffes i tilladte faciliteter, hvor markederne er fjerne, eller transporten er uøkonomisk. Omdannelsen af SO2-affald til kommercielt produkt - i stedet for forbrændingsbiprodukt, der kræver bortskaffelse - er en unik miljømæssig og økonomisk fordel ved kalksten-gipsteknologien.
Q8: Hvad er de vigtigste operationelle udfordringer i våd FGD-systemstyring?
På trods af deres robusthed præsenterer våde FGD-systemer adskillige tilbagevendende operationelle udfordringer, som kræver dygtig ledelse: (1) Skalering og tilslutning: Hvis pH stiger til over 5,5, udfældes calciumsulfat og calciumsulfit på indvendige overflader, hvilket reducerer flow og effektivitet. Streng pH-kontrol og regelmæssig mekanisk rengøring forhindrer dette. (2) Korrosionsangreb: Nedbrydning af gummibeklædning eller betonafskalning opstår, hvis kemisk balance forsømmes, eller der opstår bypass. Rutineinspektioner og korrosionsinhibitorprogrammer mindsker risikoen. (3) Skumdannelse: Overdreven oxidationsluft eller brændstofholdige additiver, der indeholder overfladeaktive stoffer, fremmer skum, hvilket øger overførsel og vandtab. Antiskumkemi og optimeret luftsprederdesign løser dette. (4) Gips afvandingsudfordringer: Højt fugtindhold i gipsprodukt øger bortskaffelses- eller transportomkostninger. Vakuumfilteroptimering, centrifugejustering og polymerdosering forbedrer kagens tørhed. (5) Intermitterende reagensforsyning: Afbrydelser i indkøb af kalksten eller vejr-inducerede transportforsinkelser kan fremtvinge midlertidig overholdelsesrisiko. Redundante leverandørforhold og onsite storage-buffering afbøder dette. Erfarne operatører ser disse udfordringer som håndterbare gennem forebyggende vedligeholdelse, overvågning i realtid og proaktiv fejlfinding.
Konklusion: Investering i bæredygtig industriel emissionskontrol
Våd røggasafsvovlingsteknologi står som det gennemprøvede, pålidelige grundlag for industriel SO2-emissionskontrol på tværs af elproduktion, raffinering, metalbearbejdning og kemisk fremstilling. Ved at opnå 95-99 % SO2-fjernelseseffektivitet, konvertere affald til salgbare gipsbiprodukter og opretholde kompatibilitet med eksisterende kedelinfrastruktur, repræsenterer kalksten-gips vådskrubbere en optimeret balance mellem miljøpræstation, driftsøkonomi og teknisk modenhed.
Beslutningen om at implementere eller opgradere våd FGD-kapacitet kræver en holistisk evaluering af brændstofkvalitet, regulatoriske forpligtelser, facilitetens fodaftryk, vandtilgængelighed og langsigtede driftsomkostningsmål. Der findes ikke et enkelt "universelt" systemdesign; stedet-specifik konstruktion, materialevalg og tilpasning af kontrolstrategi sikrer i stedet optimal ydeevne til din unikke industrielle kontekst.
Uanset om du driver et kraftværk, et olieraffinaderi, et metalsmelter eller et specialkemisk anlæg, er det vigtigt at engagere kvalificerede leverandører med dokumenterede track records, omfattende teknisk support og gennemsigtige ydeevnegarantier. Kræv detaljerede tekniske undersøgelser, pilot-skala ydeevnedata for din specifikke gasstrøm, gennemsigtige reagensindkøbsplaner og uddannelsesforpligtelser, før du afslutter indkøbsbeslutninger.
Har brug for en tilpasset våd scrubber løsning til dit anlægs unikke røggassammensætning og emissionsmål? Engager en leverandør, der er i stand til omfattende gasstrømsanalyse, CFD-modellering, pilottest på stedet og langsigtede ydeevnegarantier. Angiv detaljerede specifikationer for din brændstoftype, SO2-koncentration, gasstrømningshastighed, temperaturprofil og målfjernelseseffektivitet, og anmod om et foreløbigt ingeniørforslag og omkostningsestimat. De fleste kvalificerede leverandører leverer gennemførlighedsvurderinger inden for 2-4 uger, hvilket muliggør hurtig evaluering og informerede indkøbsbeslutninger.


 简体中文